Industries
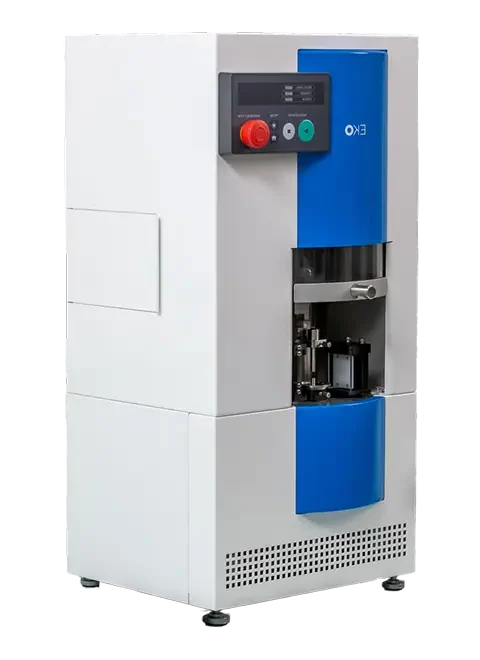
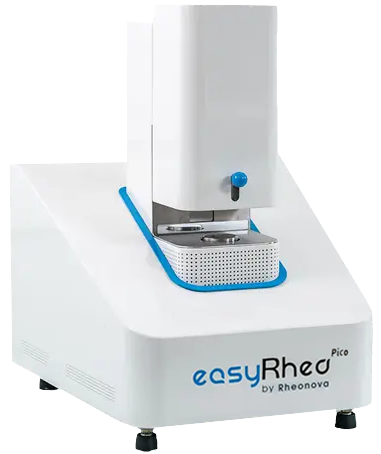
Une élasticité modérée de l'encre supprime la formation de gouttes satellites. La recouvrance élastique agit sur le filament étiré : elle retarde sa rupture et favorise sa réabsorption dans la goutte principale, au lieu de laisser la tension superficielle le fragmenter en gouttelettes. La combinaison du rhéomètre extensionnel FV-30, qui visualise directement le comportement du filament et d’easyRheo Pico, qui quantifie les modules G′ et G″ d'encres très fluides, constitue un outil de distinction efficace pour sélectionner ou reformuler des encres avant leur utilisation en production.
Contexte
La pulvérisation de précision est utilisée pour déposer des couches fines et fonctionnelles : couches catalytiques de piles à combustible et d'électrolyseurs, couches de cellules solaires pérovskites ou revêtements optiques pour lentilles et films. Dans toutes ces applications, la taille des gouttes et leur distribution granulométrique déterminent l'uniformité du revêtement, le rendement de transfert, l'aspect et les performances fonctionnelles de la couche (cf. Figure 1). Des gouttes trop fines génèrent du brouillard, tandis que des gouttes trop grosses conduisent à un revêtement non uniforme. La taille des gouttes dépend notamment de la manière dont le filament de liquide se rompt à la sortie de la buse, et donc de ses propriétés rhéologiques. Cette étude montre comment la rhéologie extensionnelle et la mesure de la viscoélasticité de liquides très fluides permettent de prédire et d'expliquer ces différences.
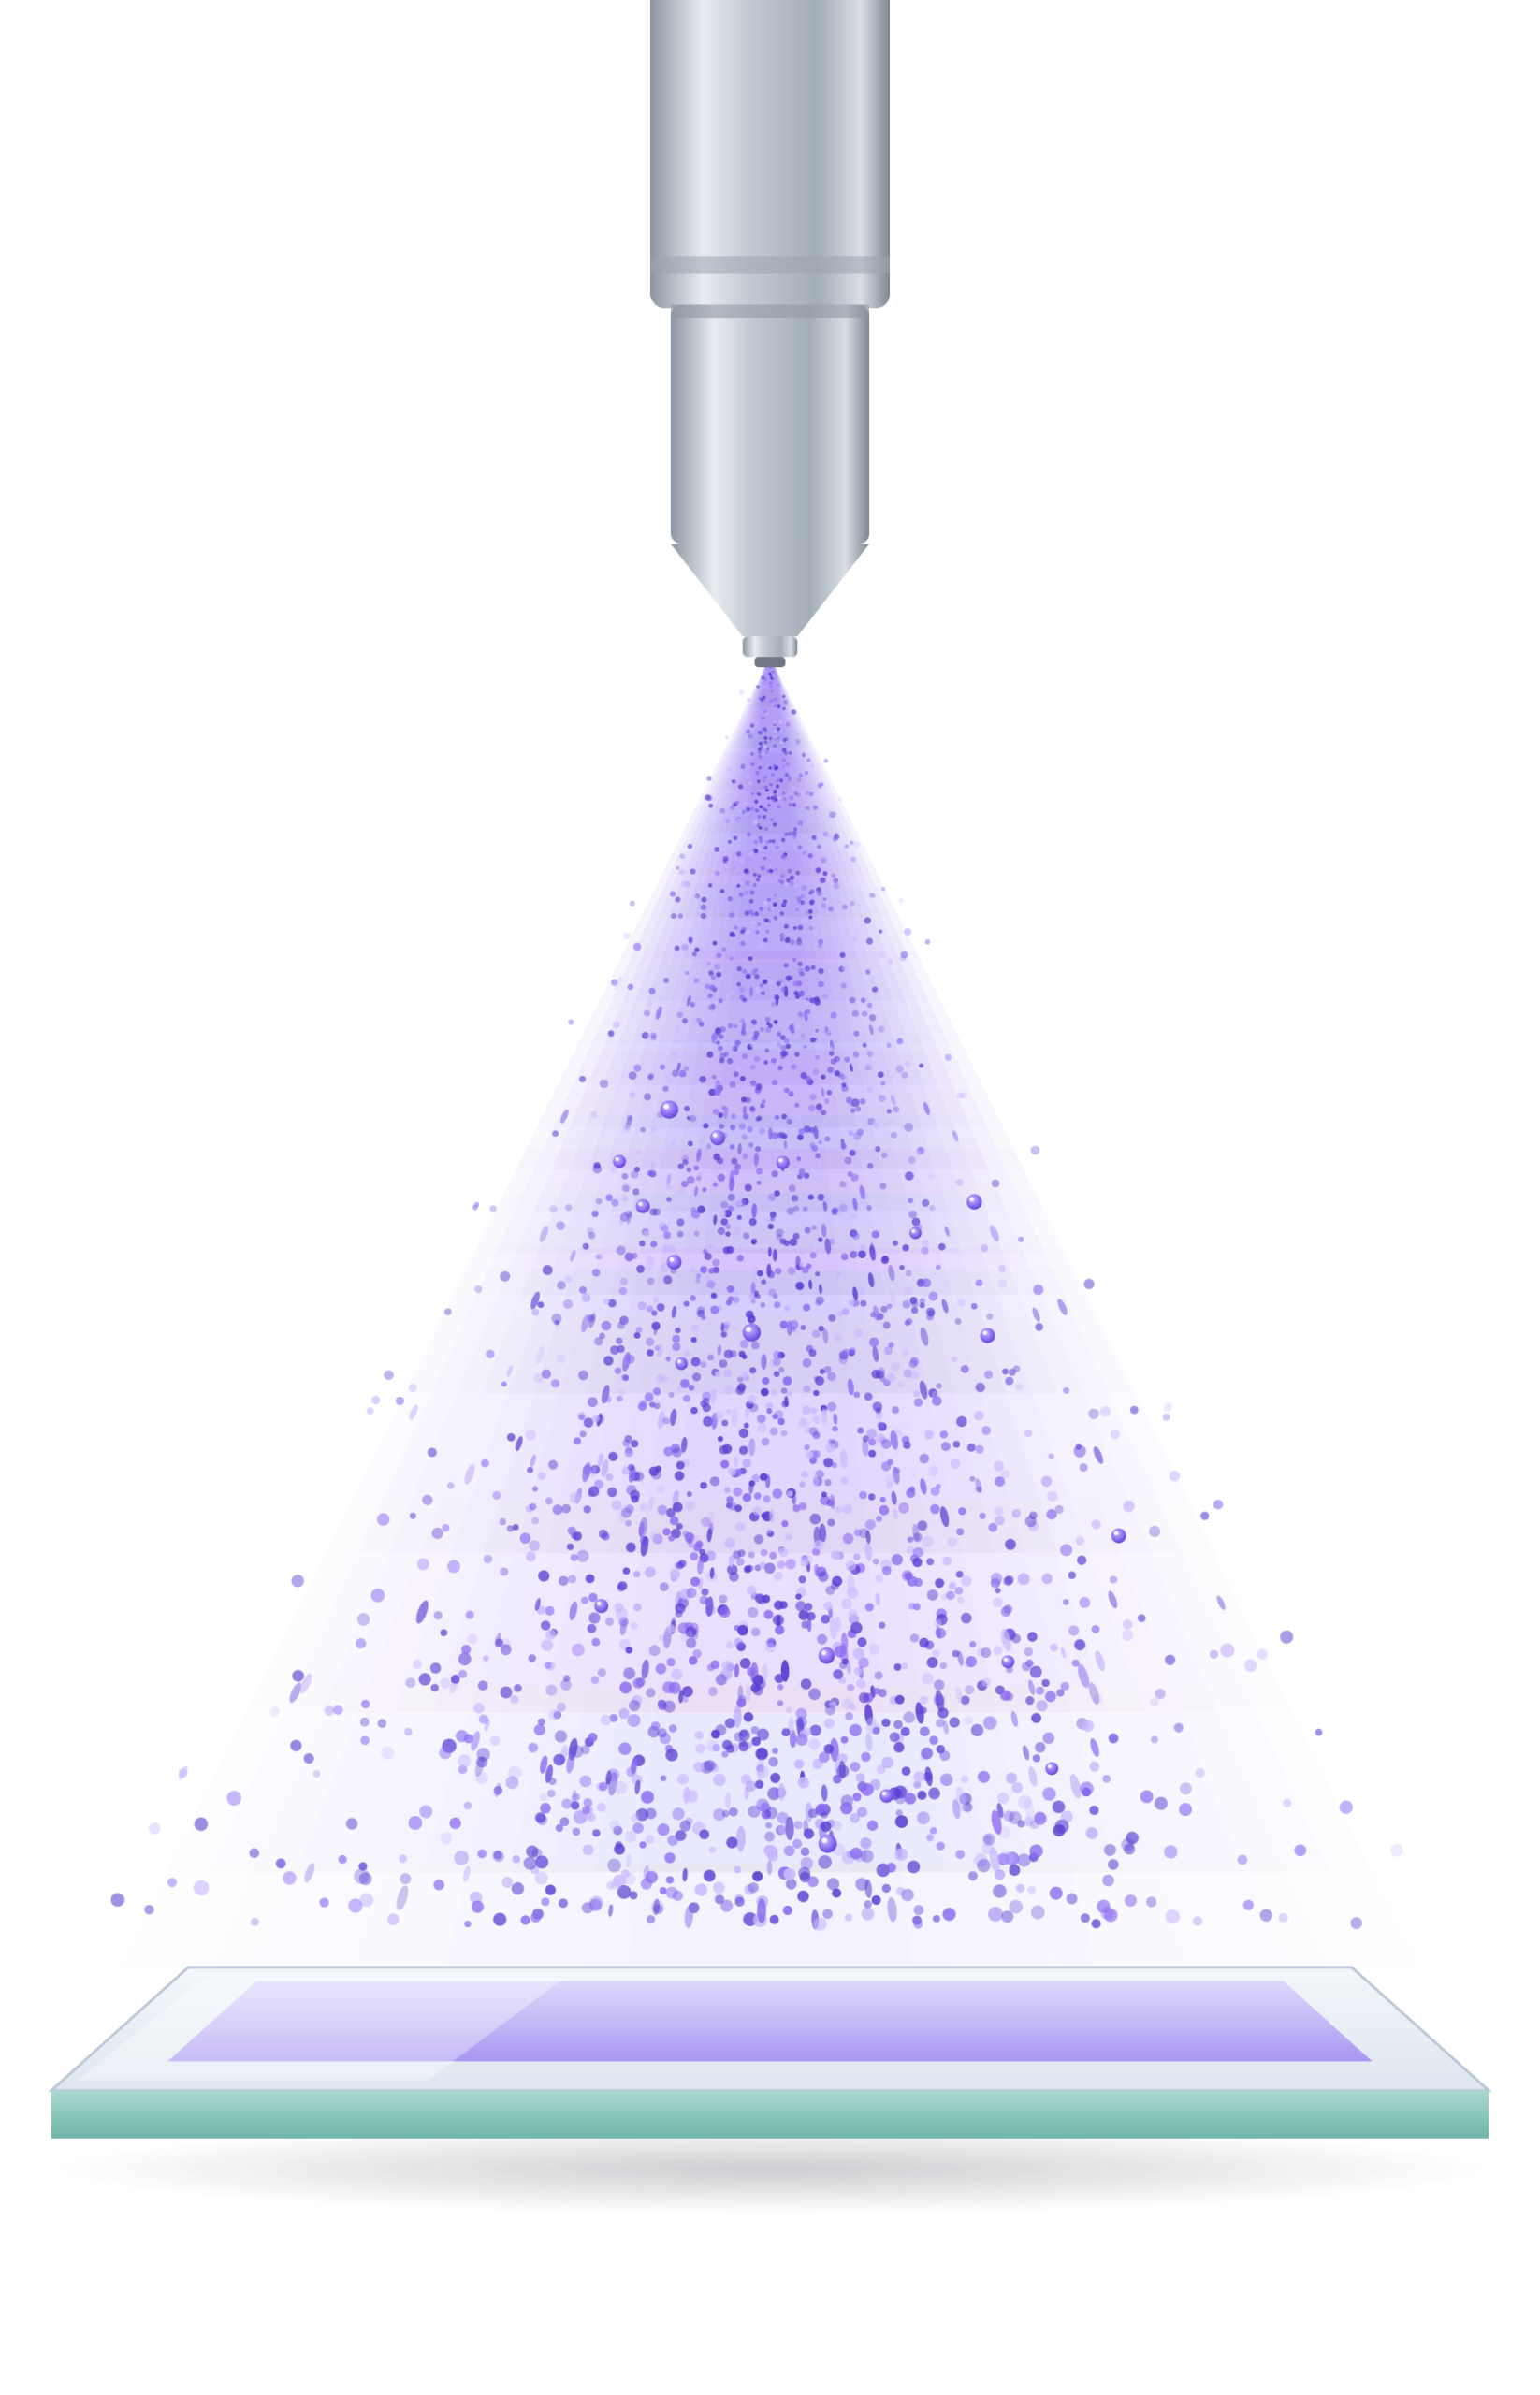
Figure 1 : Pulvérisation de précision d'un liquide de revêtement sur un substrat.
Étude
Problématique
La maîtrise de la taille des gouttes est un compromis :
- Gouttes trop petites : formation de brouillard, perte de matière et dépôt mal maîtrisé.
- Gouttes trop grosses : épaisseur de film non uniforme.
Ces défauts ont des conséquences directes selon l'application :
- Piles à combustible et électrolyse de l'eau : lors de la formation de la couche catalytique, les différences locales d'épaisseur et les variations de quantité de catalyseur déposé réduisent les performances de la cellule.
- Cellules pérovskites : lors du dépôt d'encres à nanoparticules de SnO₂ ou de TiO₂, les variations de composition de la couche diminuent le rendement de production d'électricité.
- Revêtements optiques : sur les lentilles et les films, les revêtements fonctionnels non uniformes provoquent des couleurs d'interférence, des variations de transmission et des défauts d'aspect.
L'enjeu est donc de disposer d'une méthode permettant de prédire, à partir des propriétés du liquide, la taille relative des gouttes qu'il formera lors de la pulvérisation.
Mécanisme de formation des gouttes
La formation des gouttes se déroule en plusieurs étapes. Le liquide est d'abord pulvérisé par la buse, puis s'étire en filaments. Sous l'effet de la tension de surface, ces filaments se resserrent en plusieurs points, puis se fragmentent en gouttes. La viscoélasticité du liquide modifie la vitesse de cette fragmentation, et donc le diamètre des gouttes formées et leur distribution de taille.
La Figure 2 illustre ce mécanisme pour trois niveaux d'élasticité, dans le domaine des faibles élasticités. Avec une élasticité faible, le filament se rompt très tôt en une multitude de fines gouttelettes : c'est le brouillard. Avec une élasticité moyenne, il se fragmente en gouttes de taille correcte. Avec une élasticité élevée, la rupture est retardée et le filament forme de grosses gouttes, à l'origine d'un revêtement non uniforme.
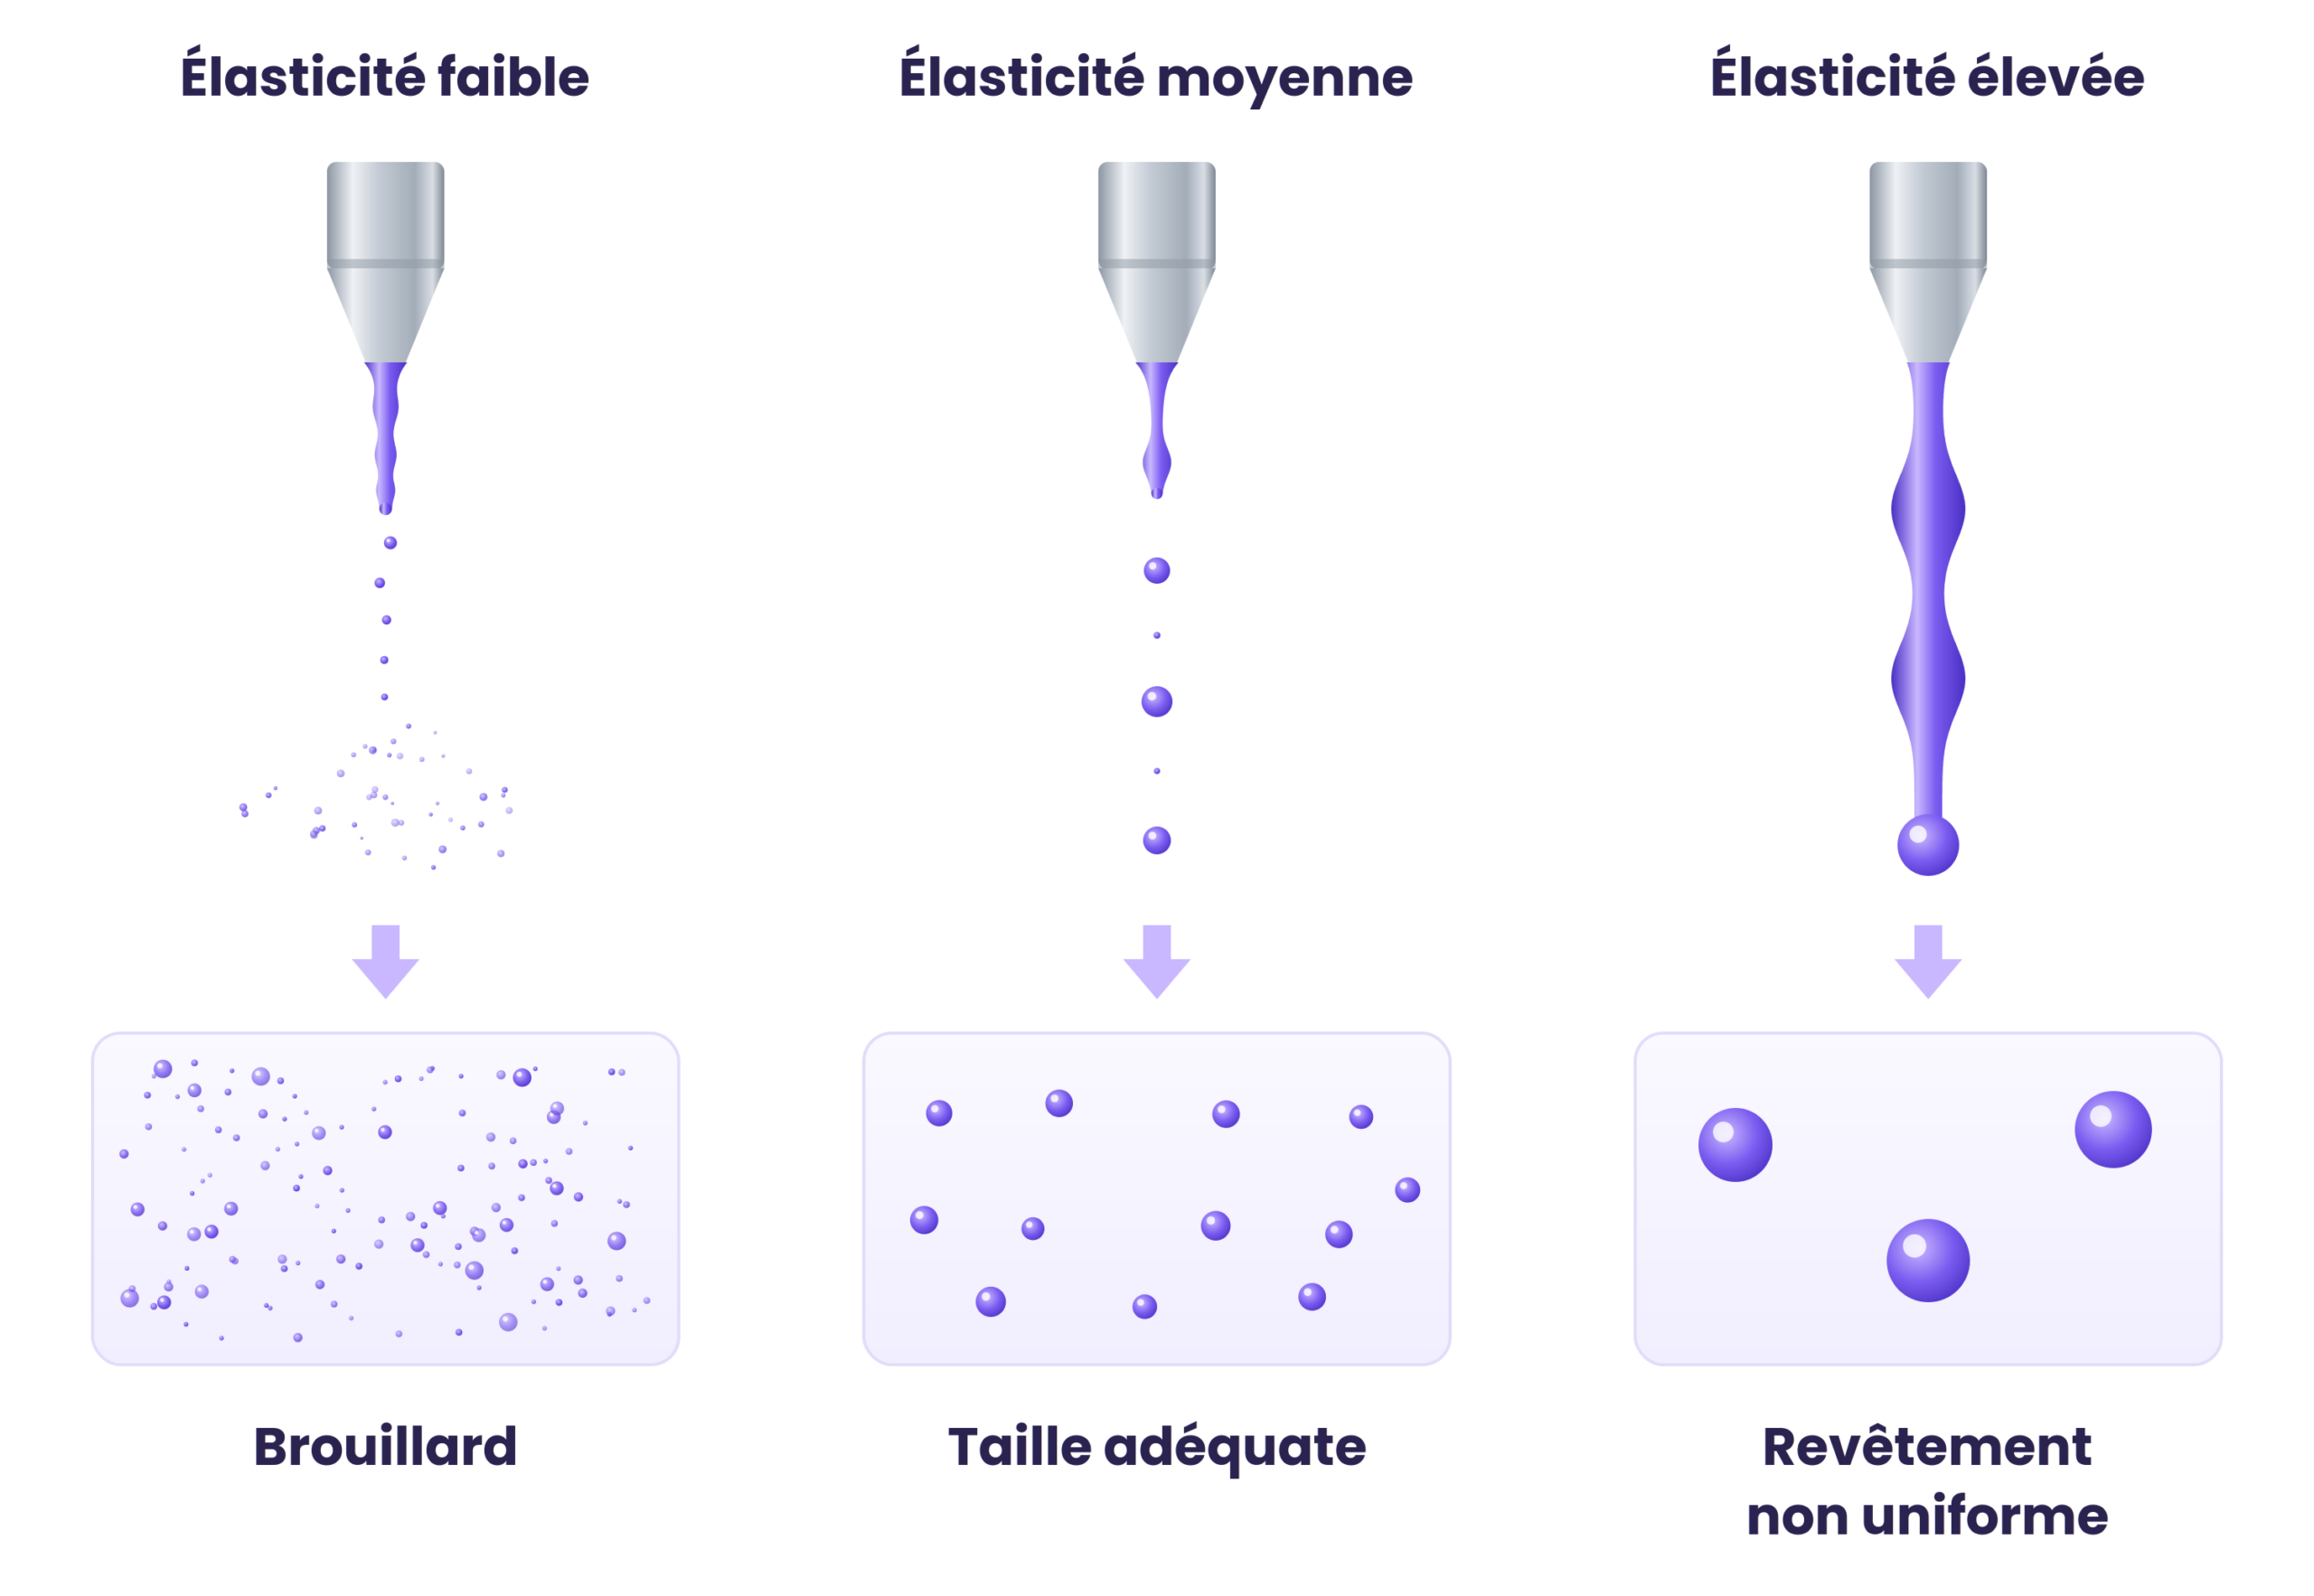
Figure 2 : Influence de l'élasticité du liquide sur la fragmentation du filament et la taille des gouttes.
Méthodologie
Trois liquides de pulvérisation sont comparés, désignés selon leur comportement en application : un liquide générant du brouillard, un liquide à pulvérisation correcte et un liquide à revêtement non uniforme.
Le rhéomètre extensionnel FV-30 reproduit le filament formé lors de la pulvérisation et mesure son temps de rupture. L'évolution du diamètre du filament au cours du temps permet de comparer les liquides entre eux et de prédire les différences relatives de taille des gouttes.
Le rhéomètre rotationnel easyRheo Pico est ensuite utilisé pour identifier la cause de ces différences. Il mesure, en oscillation, le module élastique G′ et le module visqueux G″ en fonction de la déformation appliquée (balayage en déformation). Cette mesure est adaptée aux liquides de très faible viscosité, dont les contributions élastiques sont extrêmement faibles.
Résultats
Les essais au FV-30 (cf. Figure 3) montrent des temps de rupture bien distincts. Le filament du liquide générant du brouillard se rompt le plus vite, en environ 21 ms, suivi de celui à pulvérisation correcte en environ 24 ms. Enfin, le filament du liquide à revêtement non uniforme nécessite plus de temps et se rompt en environ 31 ms. Le classement des temps de rupture correspond au classement des tailles de gouttes observées en application : plus le temps de rupture du filament est long, plus les gouttes formées sont grosses.
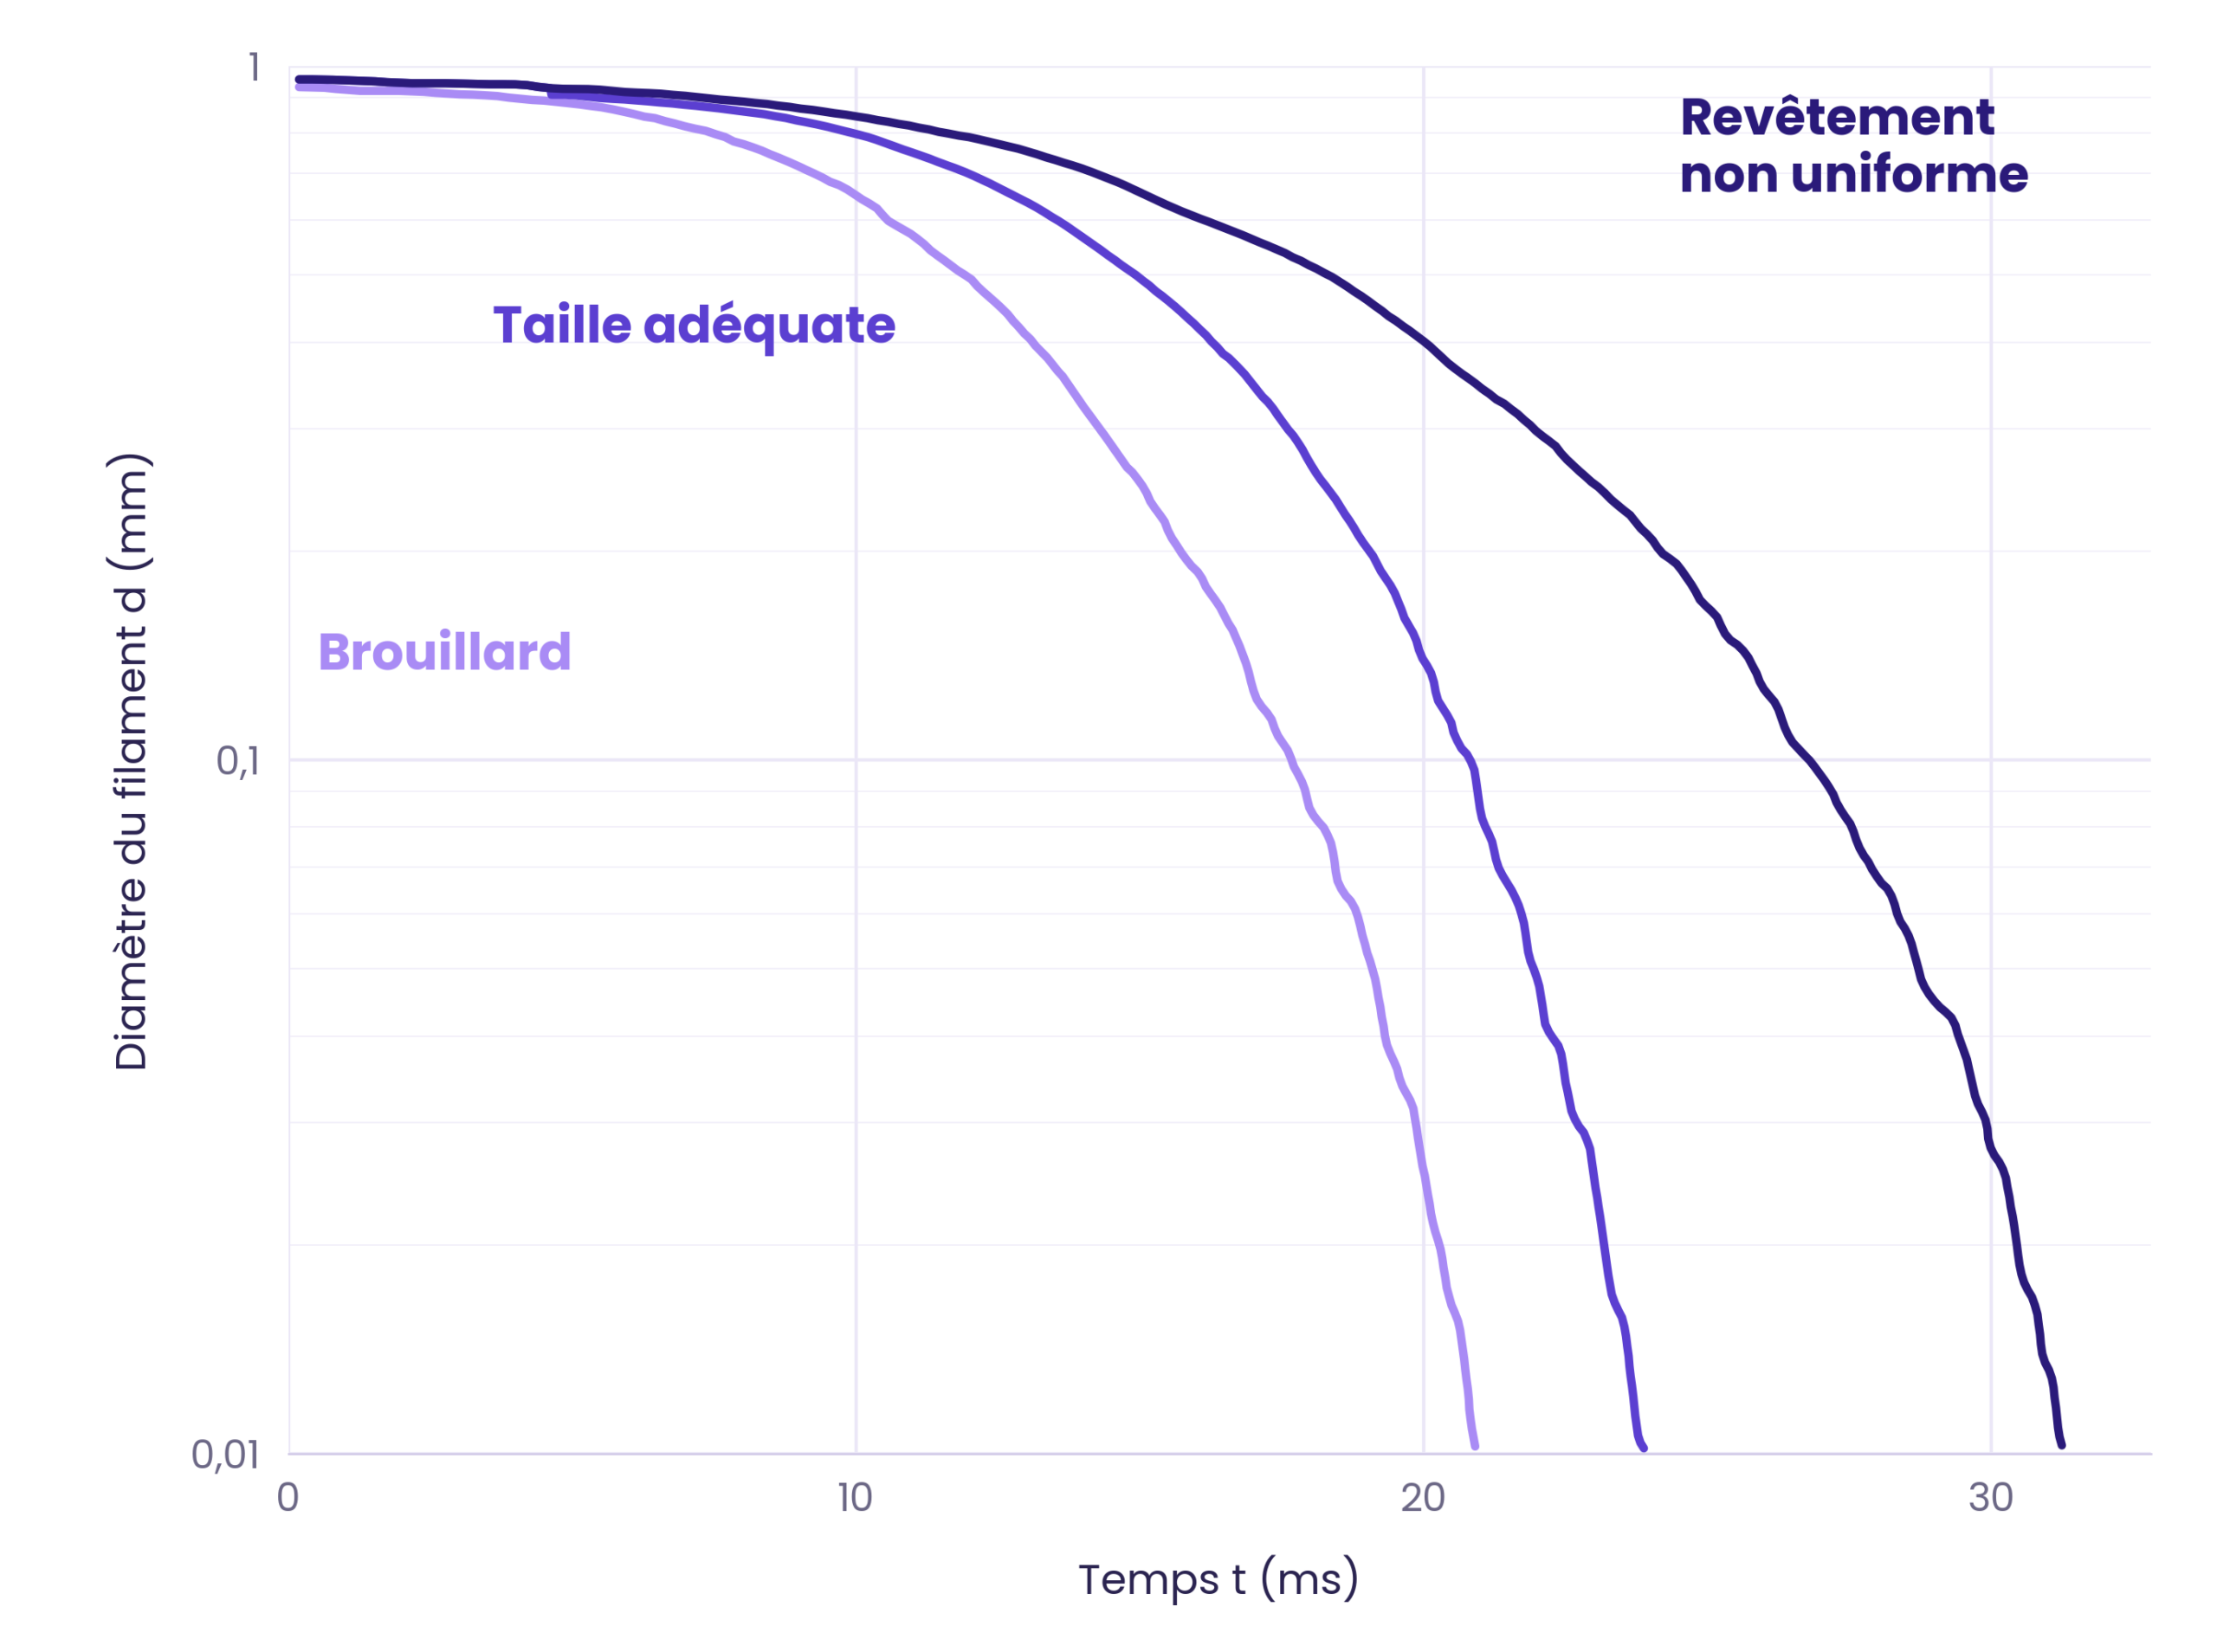
Figure 3 : Amincissement du filament en fonction du temps, mesuré au rhéomètre extensionnel FV-30 pour trois liquides de pulvérisation.
Les mesures réalisées avec easyRheo Pico (cf. Figure 4) sur les liquides adéquats et à revêtement non uniforme permettent d'expliquer cette différence.
L’échantillon donnant un revêtement non uniforme présente un module élastique G′ d’environ 1,2 × 10⁻² à 1,5 × 10⁻² Pa aux faibles déformations, pour un module visqueux G″ proche de 4 × 10⁻² Pa. Son G′ diminue au-delà d’environ 100% de déformation, jusqu’à environ 5 × 10⁻³ Pa vers 10³ %, signe d’une déstructuration progressive de sa composante élastique.
Le liquide à pulvérisation correcte présente un G′ nettement plus faible, de l’ordre de 2 × 10⁻³ à 3 × 10⁻³ Pa, qui décroît jusqu’à environ 1 × 10⁻³ Pa aux fortes déformations, pour un G″ voisin de 1 × 10⁻² Pa. Son élasticité est donc environ quatre à cinq fois plus faible que celle du liquide à revêtement non uniforme.
Pour les deux liquides, G″ reste supérieur à G′ : il s'agit de liquides à dominante visqueuse, dont la composante élastique est faible mais mesurable. C'est cette viscoélasticité à très faible viscosité qui distingue les liquides. Une élasticité plus élevée allonge le temps de rupture du filament et conduit à des gouttes plus grosses. On note également que l'échantillon donnant un revêtement non uniforme présente aussi au global une viscosité plus élevée : l'élasticité n'est donc pas le seul paramètre en jeu, mais elle en constitue l'un des principaux.
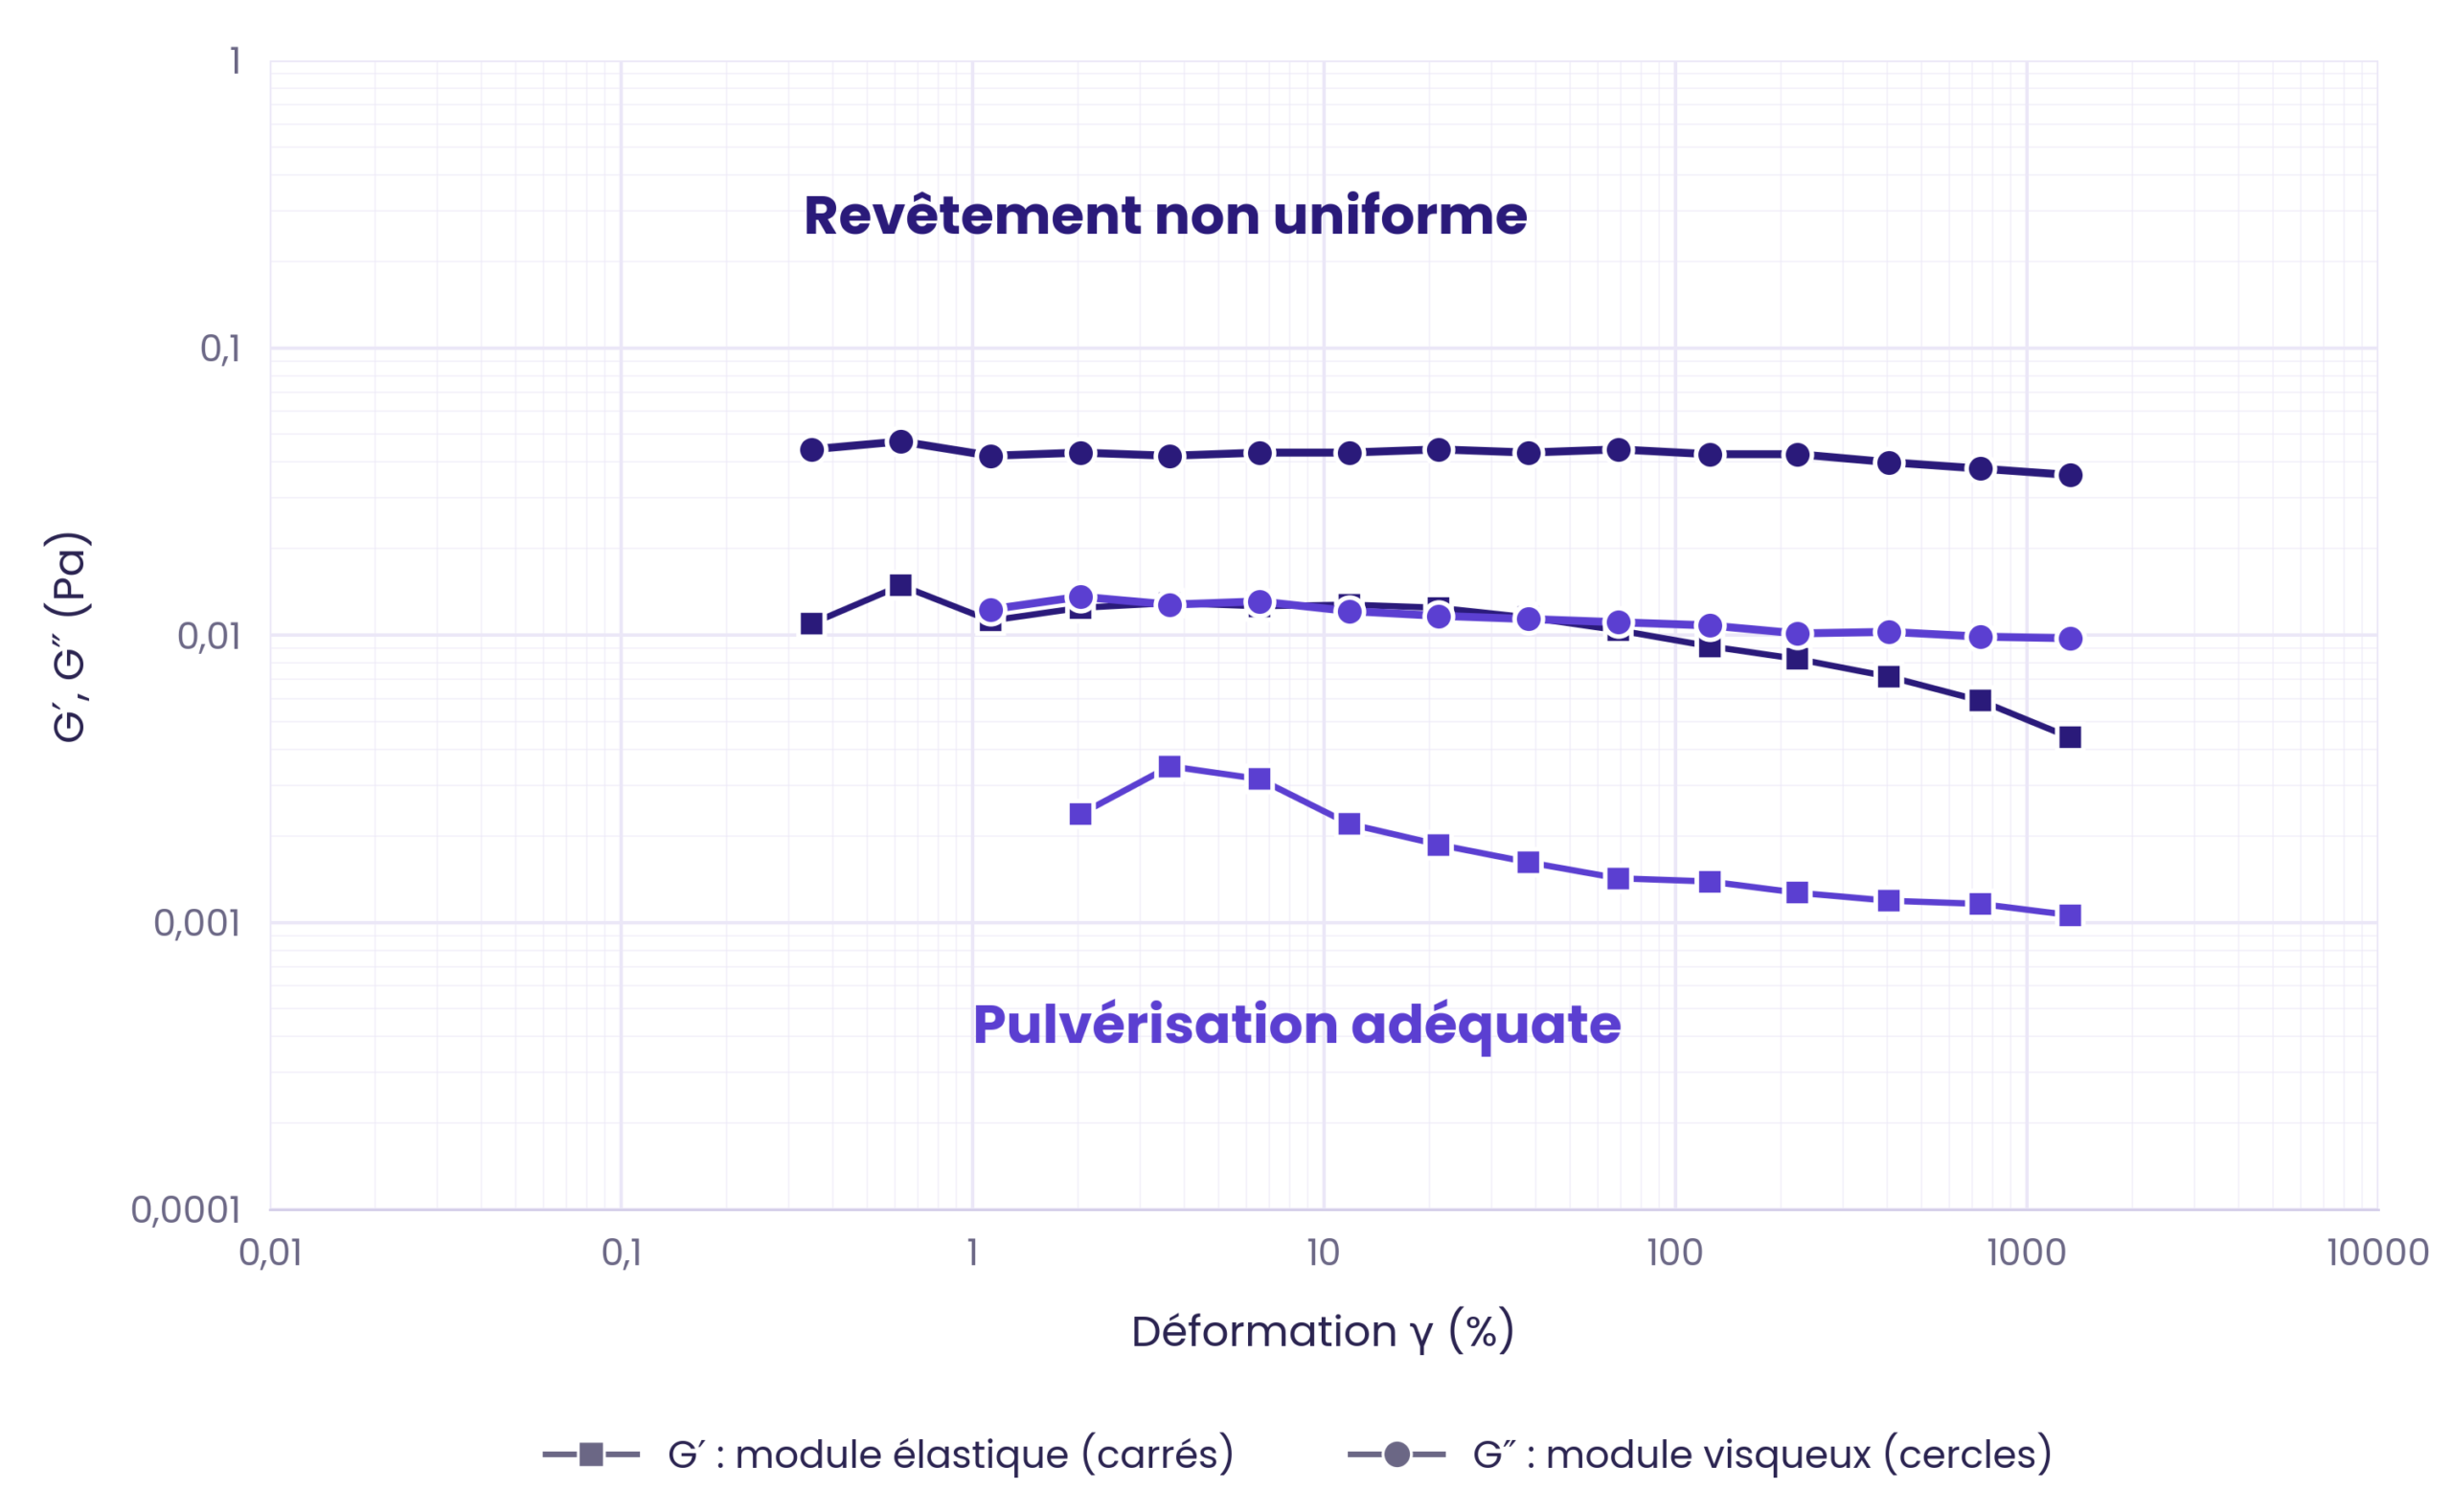
Figure 4 : Modules élastique G′ et visqueux G″ de deux liquides de pulvérisation en fonction de la déformation, mesurés avec easyRheo Pico.
Conclusion
L'élasticité du liquide est l'un des facteurs qui gouvernent la taille des gouttes en pulvérisation. Le temps de rupture du filament, mesuré au rhéomètre extensionnel FV-30, reflète l'influence combinée de l'élasticité et de la tension superficielle. Il permet de distinguer, avant toute mise en production, un liquide qui générera du brouillard, un liquide qui donnera une pulvérisation correcte et un liquide qui produira de grosses gouttes. Associé à easyRheo Pico, qui quantifie la composante élastique de liquides très fluides, le FV-30 constitue un outil efficace pour sélectionner ou ajuster les formulations destinées à la pulvérisation de précision.
Une minute pour comprendre
Objectif
- Prédire la taille relative des gouttes formées en pulvérisation de précision et identifier la propriété du liquide qui la contrôle.
Méthode
- Mesure du temps de rupture du filament au rhéomètre extensionnel FV-30 pour trois liquides de pulvérisation.
- Mesure des modules élastique G′ et visqueux G″ en balayage en déformation avec easyRheo Pico.
Ce que la rhéologie révèle
Le temps de rupture du filament classe les liquides dans le même ordre que la taille des gouttes :
- Liquide générant du brouillard : rupture en environ 21 ms.
- Liquide à pulvérisation correcte : rupture en environ 24 ms.
- Liquide à revêtement non uniforme : rupture en environ 31 ms.
- Le liquide à revêtement non uniforme possède un module élastique G′ environ quatre à cinq fois plus élevé que le liquide à pulvérisation correcte.
Points clés
- Une élasticité trop faible produit du brouillard, une élasticité trop élevée produit de grosses gouttes et un revêtement non uniforme.
- Le temps de rupture du filament reflète l'effet combiné de l'élasticité et de la tension superficielle : c'est un indicateur prédictif de la taille des gouttes.
- Même pour des liquides très fluides, une faible composante élastique suffit à modifier sensiblement la pulvérisation.
FAQ
Pourquoi la taille des gouttes est-elle si importante en pulvérisation de précision ?
La taille des gouttes et leur distribution déterminent l'uniformité du revêtement, la quantité de matière effectivement déposée et l'aspect final de la couche. Des gouttes trop fines forment un brouillard qui se disperse et se dépose mal, tandis que des gouttes trop grosses créent des variations d'épaisseur. Pour des couches fonctionnelles, comme les couches catalytiques ou les revêtements optiques, ces défauts se traduisent directement par une baisse de performance.
Comment le temps de rupture du filament permet-il de prédire la taille des gouttes ?
Lors de la pulvérisation, le liquide s'étire en filaments qui se fragmentent ensuite en gouttes. Plus un filament résiste longtemps avant de se rompre, plus les gouttes qu'il forme sont grosses. Le rhéomètre extensionnel FV-30 reproduit ce filament et mesure son temps de rupture : en comparant plusieurs liquides, on peut ainsi prédire leurs différences relatives de taille de gouttes avant même de les pulvériser.
Pourquoi mesurer l'élasticité d'un liquide aussi fluide ?
Les liquides de pulvérisation sont très peu visqueux, mais ils peuvent contenir des polymères, des liants ou des particules qui leur confèrent une légère élasticité. Celle-ci, de l'ordre du centième de pascal pour le module G′, est suffisante pour retarder la rupture des filaments et modifier la taille des gouttes. Sa mesure demande un rhéomètre capable de détecter des signaux très faibles, comme easyRheo Pico.
L'élasticité est-elle le seul paramètre qui contrôle la taille des gouttes ?
Non. L'élasticité est l'un des facteurs principaux, mais la tension superficielle et la viscosité du liquide jouent également un rôle, de même que les paramètres du procédé, comme la géométrie de la buse, la pression ou le débit. L'intérêt du temps de rupture du filament est justement de refléter l'effet combiné de l'élasticité et de la tension superficielle, ce qui en fait un indicateur global du comportement du liquide en pulvérisation.
Shaping
rheology solutions
Testez nos appareils
sur vos échantillons
Réservez une démonstration avec l’un de nos experts. Testez nos appareils sur vos propres échantillons et découvrez concrètement ce qu’ils peuvent apporter à vos analyses.